Điểm nối cuối đường hàn (điểm ra máy) trên bể tròn HDPE luôn là vị trí tiềm ẩn rủi ro rò rỉ nếu chỉ xử lý bằng khò tay thông thường. Tìm hiểu công nghệ ép nhiệt thủy lực xưởng DTP đang áp dụng để kiểm soát chất lượng mối hàn chặt chẽ hơn.
Trong quá trình sản xuất bể bạt HDPE, đặc biệt là bể tròn, tỷ lệ lỗi tại mối hàn vẫn có thể xảy ra nếu khâu kiểm tra không được thực hiện khắt khe, dù xưởng đã có nhiều năm kinh nghiệm. Một trong những vị trí dễ phát sinh rủi ro nhất chính là điểm kết thúc của đường hàn tự động chạy vòng tròn quanh bể, hay còn gọi là "điểm ra máy". Để hạn chế tối đa tình trạng rò rỉ tại vị trí này, xưởng DTP đã áp dụng công nghệ ép nhiệt thủy lực thay vì chỉ dùng phương pháp khò tay truyền thống. Bài viết dưới đây chia sẻ chi tiết về công nghệ này cũng như quy trình kiểm tra thực tế tại xưởng.
1. Vì Sao "Điểm Ra Máy" Là Vị Trí Dễ Rò Rỉ Nhất Trên Bể Tròn HDPE
Khi sản xuất bể tròn HDPE, máy hàn tự động sẽ chạy một đường hàn khép kín theo toàn bộ chu vi bể, xuất phát từ một điểm và chạy vòng quanh để trở lại đúng điểm ban đầu. Vị trí điểm đầu và điểm cuối gặp nhau này được gọi là "điểm ra máy", và đây chính là nơi đường hàn tự động không thể xử lý trọn vẹn bằng máy, buộc phải can thiệp thủ công thêm để đảm bảo kín nước hoàn toàn.
Nếu vị trí này không được xử lý đúng kỹ thuật, khi bơm nước vào bể, đây sẽ là điểm đầu tiên xuất hiện tình trạng rò rỉ, dù toàn bộ đường hàn còn lại do máy thực hiện vẫn đảm bảo chất lượng tốt. Vì vậy, cách xử lý điểm ra máy chính là yếu tố then chốt quyết định một bể tròn HDPE có kín nước tuyệt đối hay không.
2. Phương Pháp Khò Tay Truyền Thống Và Những Rủi Ro Tiềm Ẩn
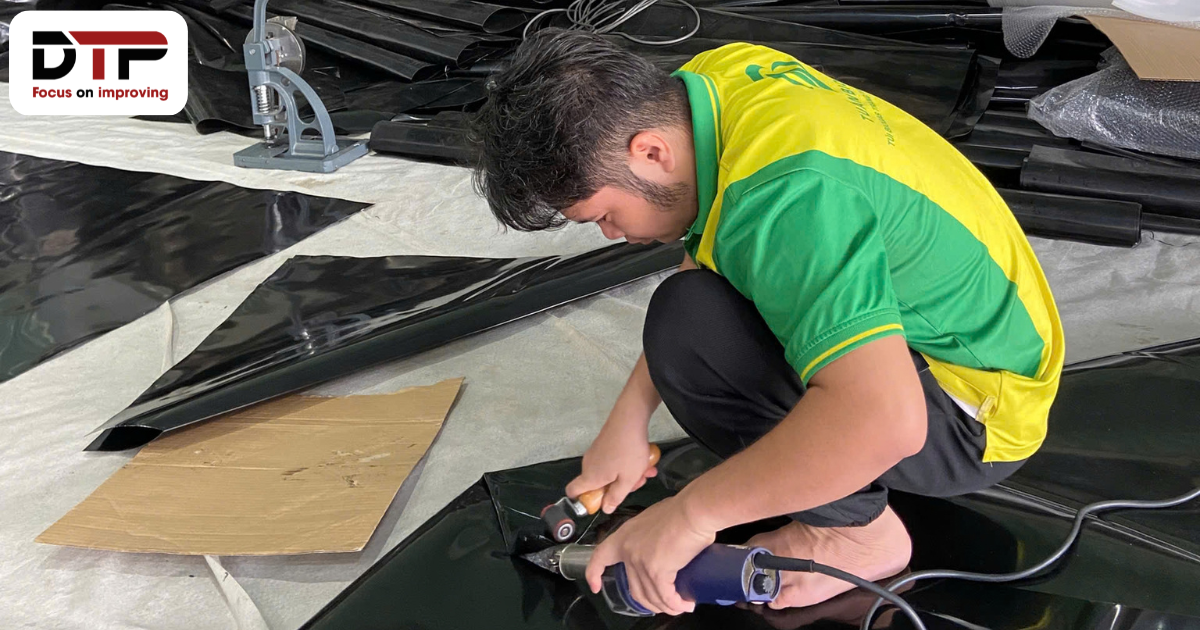
Phương pháp phổ biến mà hầu hết các đơn vị sản xuất bể bạt HDPE hiện nay áp dụng để xử lý điểm ra máy là dùng máy khò nhiệt cầm tay. Kỹ thuật viên sẽ khò nóng bề mặt bạt ở nhiệt độ khoảng 300-400 độ C, sau đó dùng con lăn ép trực tiếp lên vị trí vừa khò để làm kín mối nối. Nếu người thợ có tay nghề cứng, phương pháp này vẫn có thể cho kết quả tốt và đạt yêu cầu kín nước khi kiểm tra.
Tuy nhiên, vì đây là thao tác hoàn toàn thủ công, phụ thuộc rất nhiều vào kinh nghiệm và sự tỉ mỉ của từng kỹ thuật viên, nên khi sản xuất với số lượng lớn, tỷ lệ rủi ro lỗi tại vị trí khò tay vẫn luôn tồn tại. Nếu không kiểm tra kỹ sau khi khò, khả năng cao khi bơm nước vào sử dụng, bể sẽ xuất hiện tình trạng rò rỉ ngay tại đường hàn hoặc vị trí vừa khò, gây ảnh hưởng đến trải nghiệm và độ tin cậy của sản phẩm.
3. Công Nghệ Ép Nhiệt Thủy Lực – Giải Pháp Riêng Tại Xưởng DTP
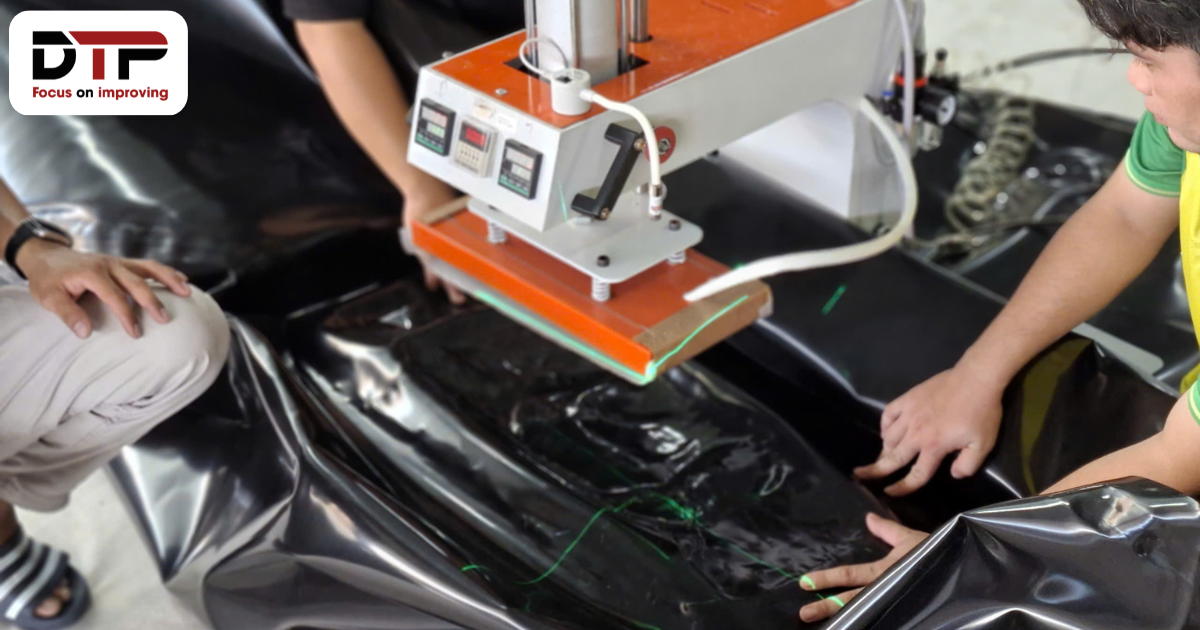
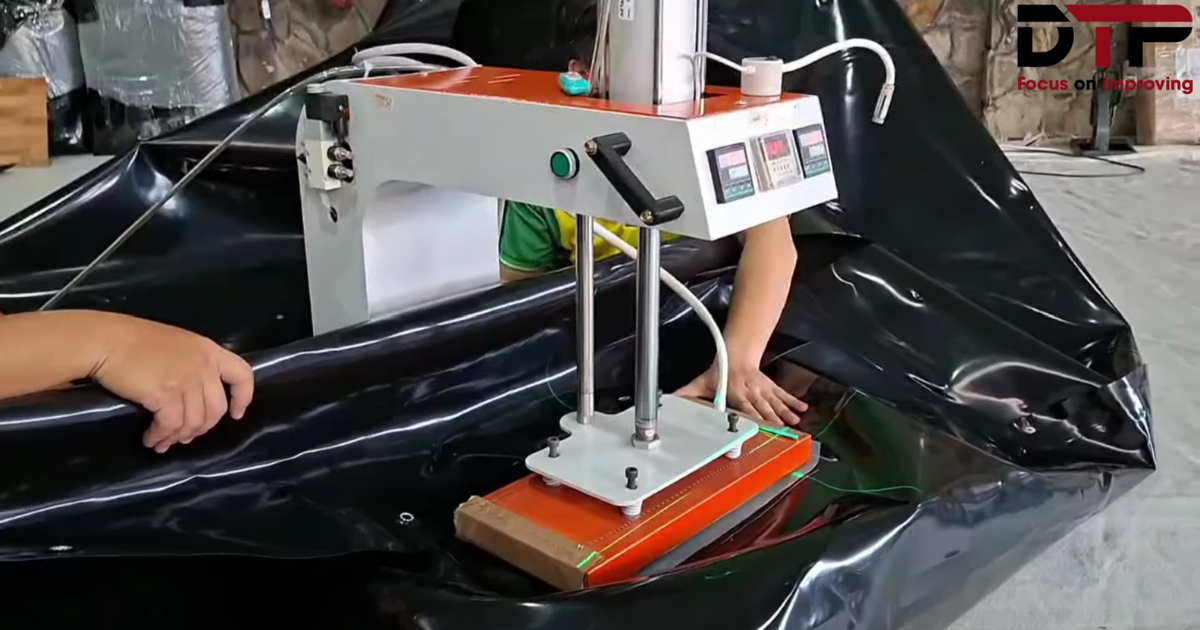
Để hạn chế tối đa rủi ro của phương pháp khò tay khi sản xuất số lượng lớn, xưởng DTP áp dụng công nghệ ép nhiệt thủy lực cho vị trí điểm ra máy trên bể tròn HDPE. Máy ép nhiệt thủy lực có nhiệm vụ ép nóng chảy hai hoặc ba lớp bạt HDPE độ dày 0.75mm (7.5 dem) lại với nhau; nếu ép hai lớp, độ dày mối ép sau khi hoàn thiện có thể lên tới khoảng 1.5 ly, chắc chắn hơn hẳn so với một lớp bạt thông thường.
Điểm đặc biệt của phương pháp này nằm ở diện tích ép: trong khi vị trí điểm ra máy thực tế chỉ khoảng 10cm, khổ ép nhiệt thủy lực lại có bề rộng lên tới gần 20cm, tức bao phủ diện tích rộng gấp đôi vị trí có nguy cơ rò rỉ. Nhờ đó, dù điểm nối có xê dịch nhẹ trong quá trình hàn, toàn bộ khu vực rủi ro vẫn được ép kín hoàn toàn, không bỏ sót bất kỳ vị trí nào. Đây là công nghệ mà xưởng DTP hiện áp dụng để kiểm soát chất lượng chặt chẽ hơn tại khâu sản xuất số lượng lớn, giúp giảm đáng kể tỷ lệ lỗi so với chỉ dựa vào tay nghề khò thủ công.
Sau khi ép nhiệt thủy lực, kỹ thuật viên xưởng DTP không dừng lại mà tiếp tục thực hiện thêm một bước kiểm tra bằng nước ngay tại vị trí vừa ép, bên cạnh bước kiểm tra đường hàn chạy vòng tròn đã thực hiện trước đó. Nếu phát hiện rò rỉ dù chỉ là một vệt nước nhỏ chảy ra, bể sẽ được xử lý lại ngay trước khi xuất xưởng. Quy trình kiểm tra hai lớp này giúp đảm bảo mỗi bể tròn HDPE giao đến tay khách hàng đều đã được xác nhận kín nước thực tế, không chỉ dựa trên lý thuyết kỹ thuật.
4. Kết Luận
Điểm ra máy là vị trí quan trọng nhất quyết định độ kín nước của một bể tròn HDPE, và cách xử lý vị trí này chính là điểm khác biệt lớn giữa các đơn vị sản xuất trên thị trường. Thay vì chỉ dựa vào khò tay truyền thống vốn tiềm ẩn rủi ro khi sản xuất số lượng lớn, xưởng DTP áp dụng công nghệ ép nhiệt thủy lực kết hợp kiểm tra nước hai lớp, giúp kiểm soát chất lượng chặt chẽ hơn và hạn chế tối đa tình trạng rò rỉ sau khi đưa vào sử dụng.
Mỗi đơn vị sản xuất bể bạt HDPE có thể có cách làm, cam kết và mức giá khác nhau, vì vậy bà con nên tìm hiểu kỹ về quy trình sản xuất và kiểm tra thực tế trước khi lựa chọn, thay vì chỉ dựa vào lời giới thiệu. Nếu cần tư vấn cụ thể về công nghệ sản xuất hoặc báo giá bể tròn HDPE, xưởng DTP luôn sẵn sàng hỗ trợ.
5. Câu Hỏi Thường Gặp
Điểm ra máy trên bể tròn HDPE là gì?
Là vị trí điểm đầu và điểm cuối của đường hàn tự động chạy vòng quanh bể gặp nhau, không được máy xử lý trọn vẹn nên cần can thiệp thêm để đảm bảo kín nước.
Ép nhiệt thủy lực khác gì so với khò tay thông thường?
Khò tay là thao tác thủ công dùng máy khò cầm tay và con lăn ép, phụ thuộc nhiều vào tay nghề. Ép nhiệt thủy lực dùng máy ép chuyên dụng, ép nóng chảy 2-3 lớp bạt trên diện tích rộng gần gấp đôi vị trí rủi ro, giúp kiểm soát chất lượng đồng đều hơn khi sản xuất số lượng lớn.
Làm sao biết bể tròn HDPE đã được kiểm tra kín nước kỹ trước khi giao?
Tại xưởng DTP, mỗi bể được kiểm tra hai lần bằng nước: một lần tại đường hàn chạy vòng tròn và một lần tại vị trí vừa ép nhiệt thủy lực, đảm bảo không còn điểm rò rỉ nào trước khi xuất xưởng.
CẦN TƯ VẤN BỂ TRÒN HDPE SẢN XUẤT ĐÚNG CÔNG NGHỆ, KIỂM SOÁT CHẤT LƯỢNG KỸ?
Liên hệ ngay xưởng DTP để được tư vấn miễn phí về công nghệ sản xuất, quy trình kiểm tra và báo giá bể tròn HDPE theo đúng kích thước yêu cầu.
Nị – Bể Bạt HDPE: 0964 473 757
Minh – Xưởng bể bạt HDPE: 0325 250 768
Triều – Bể Bạt HDPE: 0986 878 921
Website chính thức: xuongbebat.com
Địa chỉ văn phòng: 77 đường số 1, Phường Thủ Dầu Một, TP. Hồ Chí Minh (Bình Dương cũ)
Địa chỉ xưởng sản xuất: Lô L64, đường NL21, Khu Công Nghiệp Mỹ Phước 3, Phường Thới Hòa, Bến Cát, Bình Dương